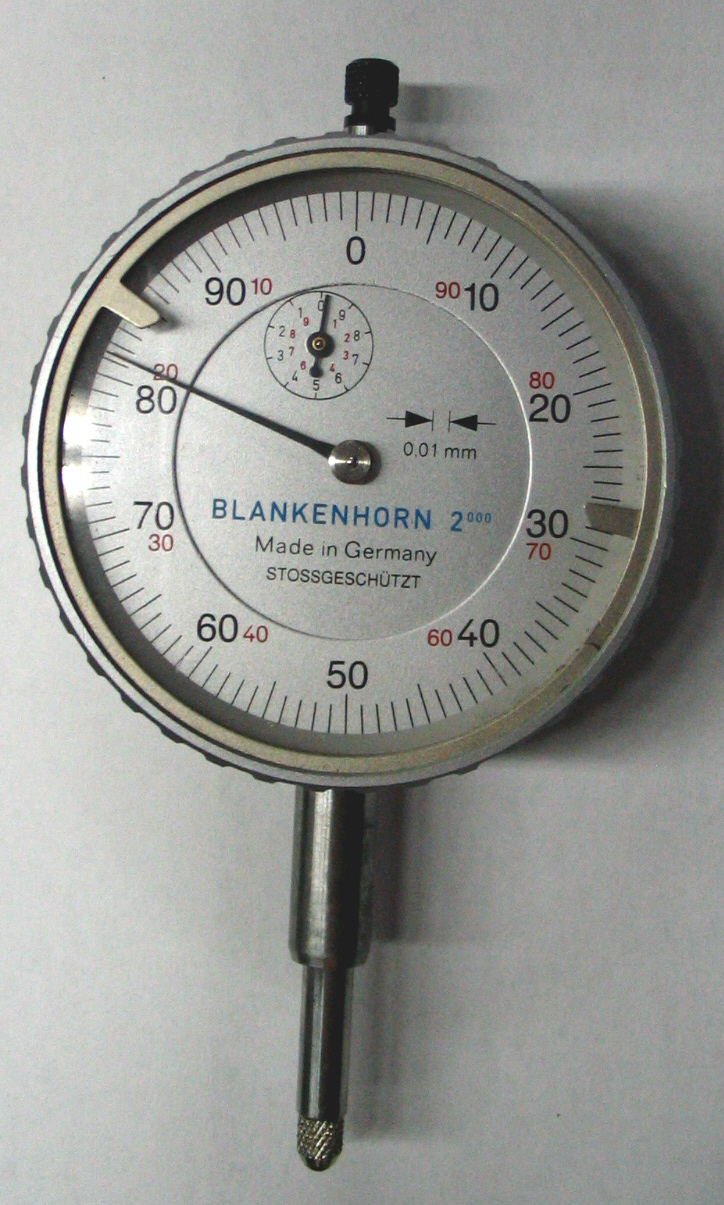
Что показывает индикатор
Индикатор часового типа преобразует небольшое перемещение наконечника в перемещение стрелки. Он особенно удобен для сравнительного контроля: после установки нуля измеряется отклонение от выбранной исходной позиции. Шкала не сообщает абсолютный диаметр детали без внешней установочной базы. Цена деления, диапазон, гистерезис и ошибка показания зависят от конструкции прибора и проверяются по паспорту.
Подготовка измерительной установки
Индикатор устанавливают на жёсткой стойке либо в приспособлении, создают предварительное поджатие наконечника внутри рабочего диапазона и фиксируют стойку. Ось измерительного перемещения ориентируют по направлению проверяемого смещения. Неперпендикулярность меняет чувствительность: если индикатор в упрощённой модели показывает проекцию x cosθ и истинное перемещение x=0,050 мм направлено под 30° к его оси, результат будет 0,050 cos30°≈0,0433 мм. Точная кинематическая поправка зависит от конструкции, поэтому лучше правильно ориентировать наконечник, чем вводить произвольную поправку.
Контроль радиального биения
При измерении радиального биения деталь вращают относительно указанной на чертеже оси базы, удерживая наконечник в одном сечении. Записывают наибольшее и наименьшее показания за полный оборот. Их разность TIR=Imax−Imin описывает полный индикаторный размах. Например, при Imin=−0,015 мм и Imax=+0,025 мм получаем TIR=0,040 мм. Для заданного предела биения 0,030 мм такой результат превышает его на 0,010 мм — при условии что измерительная схема и правило принятия решения соответствуют техническому требованию.
Почему биение не равно круглости
Радиальное биение включает влияние положения оси детали относительно базы, отклонений формы сечения и ошибок установки. Один оборот в одной плоскости не даёт отдельного значения круглости и тем более цилиндричности. Если требуется цилиндричность, используются специально определённые методы профилирования или координатные измерения. Если задано полное радиальное биение, выполняют измерение по предусмотренным осевым положениям, а не только в одном сечении.
Проверка воспроизводимости
Перед приёмкой повторяют вращение, оценивают отклонение нуля после измерения и надёжность контактирования. При плохой повторяемости проверяют опоры вращения, зазор в приспособлении, вибрации и загрязнения. Фиксируют базу, сечение, размерность, диапазон индикатора и температуру, чтобы другой контролёр мог воспроизвести результат.
Сводная таблица инженерной проверки
| Контрольная величина | Значение | Вывод |
|---|---|---|
| Imin | −0,015 мм | Минимальное показание |
| Imax | +0,025 мм | Максимальное показание |
| TIR | 0,040 мм | Размах за оборот |
| Предельное биение | 0,030 мм | По условию задачи |
| Превышение | 0,010 мм | До решения учитывают метод и неопределённость |
Таблицу можно прокручивать по горизонтали →
Нормативные и профильные источники