
От M12×1,75 к расчёту своей резьбы
Обозначение M12×1,75 задаёт метрическую резьбу с номинальным диаметром 12 мм и шагом 1,75 мм. Для получения предельных размеров дополнительно нужно знать, какая резьба — внутренняя или наружная, и какое поле допуска указано на чертеже. Без этих сведений нельзя считать числовые границы резьбы подтверждёнными.
Если требуется отверстие под метчик, это отдельная технологическая операция: ориентировочный диаметр сверла не следует выдавать за гарантированный предельный размер внутренней резьбы. Для контроля готового соединения выбирайте подходящие резьбовые калибры ПР/НЕ и проверяйте их соответствие шагу и полю допуска.
Почему начинаем с метрической резьбы
В Fits Calc можно рассчитывать разные типы резьб: метрические, трубные, конические, трапецеидальные, упорные, дюймовые, Unified, Whitworth и специальные. Но для первого практического разбора логично взять метрическую резьбу M, потому что она чаще всего встречается в машиностроительных чертежах, крепеже, деталях машин и производственной документации.
Обычно расчёт метрической резьбы кажется простым только до первого обращения к таблицам. Нужно определить шаг, профиль, основные диаметры, поля допусков внутренней и наружной резьбы, а затем проверить, какой зазор получается по среднему диаметру. Если добавляется контроль калибрами, появляется ещё один слой нормативных таблиц и обозначений.
Как читать обозначение M12×1,75-4H6H/7h6h
Обозначение резьбы состоит из нескольких частей. Каждая часть отвечает за отдельный смысл: тип резьбы, номинальный диаметр, шаг, поля допуска и сторону резьбы.
| Фрагмент | Что означает | В примере |
|---|---|---|
| M | метрическая резьба с профилем 60° | M |
| 12 | номинальный диаметр резьбы, мм | d = 12 мм |
| 1,75 | шаг резьбы, мм | P = 1,75 мм |
| 4H6H | поле допуска внутренней резьбы | гайка или резьбовое отверстие |
| 7h6h | поле допуска наружной резьбы | болт, винт или шпилька |
Таблицу можно прокручивать по горизонтали →
Если направление не указано отдельно, резьба считается правой. Для левой резьбы в обозначении добавляют LH.
Профиль метрической резьбы
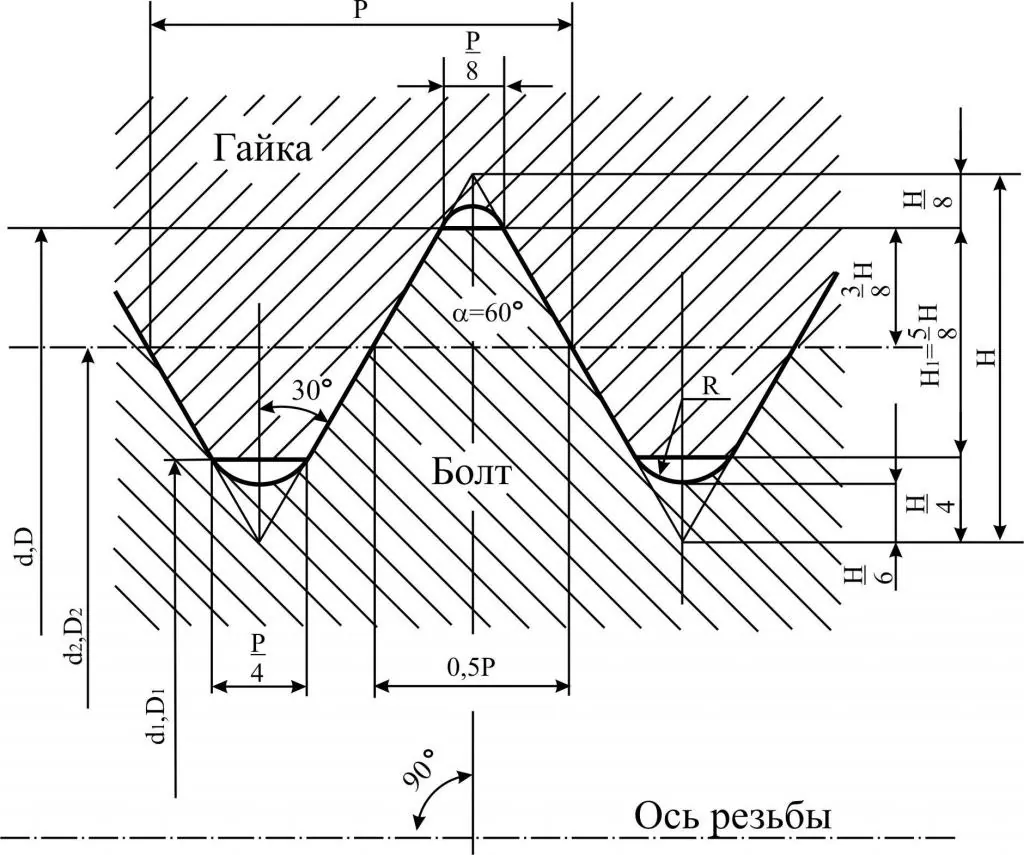
Метрическая резьба имеет треугольный профиль с углом 60°. Через шаг P рассчитывается исходная высота профиля H, а затем основные диаметры наружной и внутренней резьбы. Именно эти значения нужны для дальнейшего расчёта полей допуска.
Пример расчёта: M12×1,75
Возьмём исходные данные из расчёта Fits Calc: метрическая резьба M12×1,75, один заход, правая, внутренняя резьба 4H6H, наружная резьба 7h6h.
d = 12 ммноминальный диаметрP = 1,75 ммшаг резьбыi = 1число заходовPh = P·i = 1,75 ммход резьбыГеометрия профиля
| Параметр | Значение | Формула |
|---|---|---|
| H | 1,516 мм | H = 0,8660254·P |
| d2 = D2 | 10,863 мм | d2 = d − 0,6495190528·P |
| d1 = D1 | 10,106 мм | d1 = d − 1,0825317547·P |
| d3 | 9,853 мм | d3 = d − 1,2268693227·P |
| σ | 2,935° | σ = atan((P·i)/(π·d2))·180/π |
Таблицу можно прокручивать по горизонтали →
Поля допуска внутренней и наружной резьбы
После расчёта базовой геометрии нужно применить поля допуска. Внутренняя резьба 4H6H задаёт предельные размеры для D1 и D2, наружная резьба 7h6h — для наружного диаметра d и среднего диаметра d2.
Внутренняя резьба 4H6H
| Параметр | Минимум | Максимум | Допуск |
|---|---|---|---|
| D1 | 10,106 мм | 10,441 мм | 335 мкм |
| D2 | 10,863 мм | 10,988 мм | 125 мкм |
Таблицу можно прокручивать по горизонтали →
Наружная резьба 7h6h
| Параметр | Минимум | Максимум | Допуск |
|---|---|---|---|
| d | 11,735 мм | 12,000 мм | 265 мкм |
| d2 | 10,673 мм | 10,863 мм | 190 мкм |
Таблицу можно прокручивать по горизонтали →
S2min = 10,863 − 10,863 = 0 ммминимальный зазор по среднему диаметруS2max = 10,988 − 10,673 = 0,315 мммаксимальный зазор по среднему диаметруКонтроль резьбы калибрами ПР/НЕ
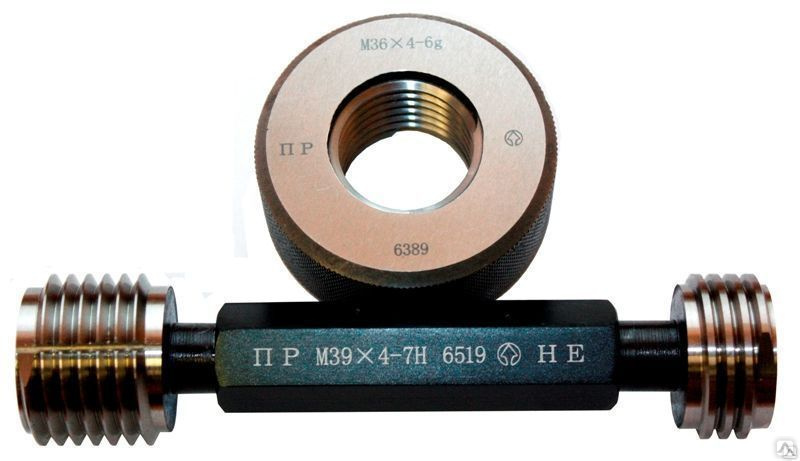
Расчёт размеров нужен не только для чертежа. На производстве резьбу контролируют предельными резьбовыми калибрами. Для внутренней резьбы применяют проходную и непроходную пробку, для наружной — проходное и непроходное кольцо или другой соответствующий контрольный инструмент.
| Калибр | Что контролирует | В примере Fits Calc |
|---|---|---|
| ПР — проходная пробка | внутреннюю резьбу | M12×1,75 ПР |
| НЕ — непроходная пробка | внутреннюю резьбу | M12×1,75 НЕ |
| ПР — проходное кольцо | наружную резьбу | M12×1,75 ПР |
| НЕ — непроходное кольцо | наружную резьбу | M12×1,75 НЕ |
Таблицу можно прокручивать по горизонтали →
Проходной калибр проверяет совокупную годность резьбы и должен свинчиваться с контролируемой резьбой. Непроходной калибр ограничивает противоположную сторону поля допуска и не должен свободно проходить по всей рабочей длине.
Почему не описываем все резьбы сразу
В одном материале не нужно смешивать метрическую, трубную, коническую, трапецеидальную и дюймовую резьбу. У каждой системы свои обозначения, профиль, нормативная база и особенности контроля. Поэтому здесь разобрана самая распространённая метрическая резьба M, а остальные типы лучше рассматривать отдельными статьями.
Дополнительный контрольный пример
Для темы «Метрическая резьба M12×1,75: обозначение, профиль, допуски и калибры» полезно отделять три уровня: номинальную геометрию, поле допуска/ограничения и реальный метод контроля. Расчёт считается законченным только тогда, когда результат можно проверить измерением или нормативным критерием.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Итог
Обозначение M12×1,75-4H6H/7h6h содержит больше информации, чем кажется: тип резьбы, диаметр, шаг и поля допуска для внутренней и наружной сторон. Чтобы перейти от записи на чертеже к контролируемому размеру, нужно рассчитать профиль, основные диаметры, предельные отклонения и зазор по среднему диаметру. Автоматизация сокращает этот путь и снижает риск ошибки при переносе табличных значений.
Источники и нормативные ссылки
- ГОСТ 8724 — метрическая резьба. Диаметры и шаги.
- ГОСТ 24705 — основные размеры метрической резьбы.
- ГОСТ 9150 — профиль метрической резьбы.
- ГОСТ 16093-2004 — поля допусков метрической резьбы.
- ГОСТ 19257-73 — отверстия под нарезание метрической резьбы.
- ГОСТ 24997-2004 / ISO 1502:1996 — резьбовые калибры и контроль метрической резьбы.
- Расчётный пример Fits Calc — M12×1,75-4H6H/7h6h, правая однозаходная метрическая резьба, контроль ПР/НЕ.