
Как рассчитать посадку по исходным данным чертежа
У Fits Calc есть два самостоятельных сценария. Если на чертеже указано обозначение, например H7/g6, используйте режим «Расчёт пары». Если заданы числовые отклонения ES, EI, es, ei, откройте «Расчёт по отклонениям». Эти исходные данные не нужно подменять придуманным полем допуска.
| Если у вас есть | Что получите |
|---|---|
| Номинальный размер и поля отверстия/вала | Предельные размеры, допуски, зазоры или натяги |
| Номинал и четыре предельных отклонения | Характер соединения и границы зазора/натяга |
| Требуемый диапазон зазоров/натягов | Подбор возможных обозначений посадки |
Для графической схемы сначала найдите предельные отклонения и нанесите интервалы поля отверстия и вала относительно общей нулевой линии; не путайте диаметральные размеры с отклонениями в микрометрах.
Зачем считать посадку, если есть обозначение
Обозначение посадки вроде K7/e8 удобно для чертежа, но само по себе оно ещё не показывает предельные размеры детали. Чтобы понять, получится ли зазор или натяг, нужно раскрыть поле допуска отверстия и поле допуска вала через верхние и нижние отклонения.
Система допусков ISO/ГОСТ задаёт термины, обозначения, квалитеты, отклонения и посадки для линейных размеров, а числовые значения предельных отклонений отверстий и валов берутся из рядов допусков.[1][2]
Почему расчёт посадки занимает больше времени, чем кажется
Обычно расчёт начинается с нескольких нормативных таблиц. Сначала находят диапазон номинального размера, затем отдельно ищут предельные отклонения для отверстия, отдельно — для вала. После этого вручную считают Dmax, Dmin, dmax, dmin, допуски, минимальный и максимальный зазор или натяг.
Для одного соединения это выглядит как небольшая операция, но на практике приходится постоянно сверять буквы, квалитеты, знаки отклонений и единицы измерения. Ошибка в одном микрометровом значении меняет вывод по посадке: соединение может оказаться не таким свободным, переходным или натяжным, как ожидалось.
Часть инженеров переносит такие расчёты в Excel, но сама логика остаётся ручной: таблицы нужно найти, значения правильно перенести, формулы не повредить. В Fits Calc этот путь сокращается: задаётся номинальный размер и обозначение посадки, а система сразу показывает поля допусков, предельные размеры и итоговый диапазон зазора или натяга.
Основные обозначения
Dноминальный размер отверстия и валаES, EIверхнее и нижнее отклонение отверстияes, eiверхнее и нижнее отклонение валаTD, Tdдопуск отверстия и допуск валаSmin, Smaxминимальный и максимальный зазорNmin, Nmaxминимальный и максимальный натягФормулы расчёта
Для отверстия используются отклонения ES и EI, для вала — es и ei. Все отклонения нужно подставлять с учётом знака.
| Параметр | Формула | Что показывает |
|---|---|---|
| Dmax | D + ES | наибольший предельный размер отверстия |
| Dmin | D + EI | наименьший предельный размер отверстия |
| dmax | D + es | наибольший предельный размер вала |
| dmin | D + ei | наименьший предельный размер вала |
| TD | ES − EI | ширина поля допуска отверстия |
| Td | es − ei | ширина поля допуска вала |
| Smin | Dmin − dmax | минимальный зазор |
| Smax | Dmax − dmin | максимальный зазор |
Таблицу можно прокручивать по горизонтали →
Пример: K7/e8 при D = 10 мм
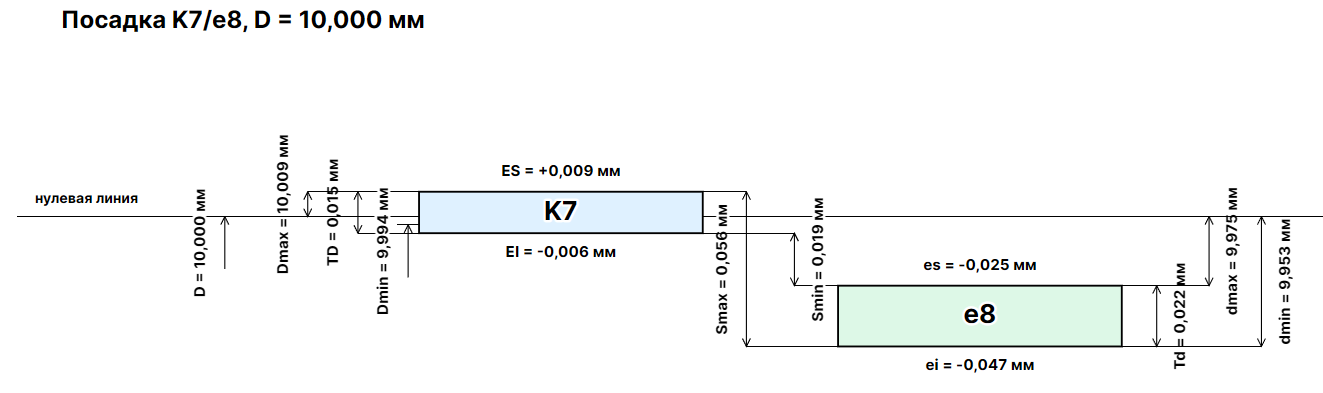
Возьмём расчёт из модуля Fits Calc: посадка K7/e8, номинальный размер D = 10,000 мм. В примере заданы отклонения:
- для отверстия K7: ES = +0,009 мм, EI = −0,006 мм;
- для вала e8: es = −0,025 мм, ei = −0,047 мм.
Предельные размеры отверстия
Dmax = 10,000 + 0,009 = 10,009 ммверхний предел отверстияDmin = 10,000 − 0,006 = 9,994 ммнижний предел отверстияПредельные размеры вала
dmax = 10,000 − 0,025 = 9,975 ммверхний предел валаdmin = 10,000 − 0,047 = 9,953 ммнижний предел валаДопуски и зазоры
TD = 0,009 − (−0,006) = 0,015 ммдопуск отверстияTd = −0,025 − (−0,047) = 0,022 ммдопуск валаSmin = 9,994 − 9,975 = 0,019 ммминимальный зазорSmax = 10,009 − 9,953 = 0,056 мммаксимальный зазорВывод по примеру
Так как Smin > 0 и Smax > 0, посадка K7/e8 в этом примере является посадкой с гарантированным зазором. Даже при неблагоприятном сочетании предельных размеров отверстие остаётся больше вала.
Как подбирать посадку, если обозначение неизвестно
Часто инженер знает не обозначение посадки, а задачу: вал должен разбираться, шкив должен сидеть без проворота, подшипник должен работать без перекоса, втулка должна иметь контролируемый зазор. В таком случае выбор начинается не с буквы, а с назначения соединения.
На практике обозначение посадки не всегда известно заранее. Часто сначала известна задача: втулка должна свободно собираться с валом, подшипник должен правильно сесть на посадочное место, шкив или ступица должны передавать момент без смещения. В таких случаях подбор начинают с назначения узла, а затем проверяют выбранную посадку по минимальному и максимальному зазору или натягу.
Например, если требуется разборное соединение вала и втулки без натяга, выбирают посадку с гарантированным зазором и проверяют, что даже при неблагоприятном сочетании предельных размеров отверстие остаётся больше вала. В расчёте ниже это показано на примере K7/e8 при D = 10 мм.
Контроль размера калибрами
Расчёт посадки нужен не только для конструктора. На производстве размер нужно проверить. Для этого применяются предельные гладкие калибры: проходная и непроходная сторона. ГОСТ 24853-81 устанавливает допуски для гладких калибров до 500 мм, а ГОСТ 21401-75 — исполнительные размеры таких калибров.[3][4]
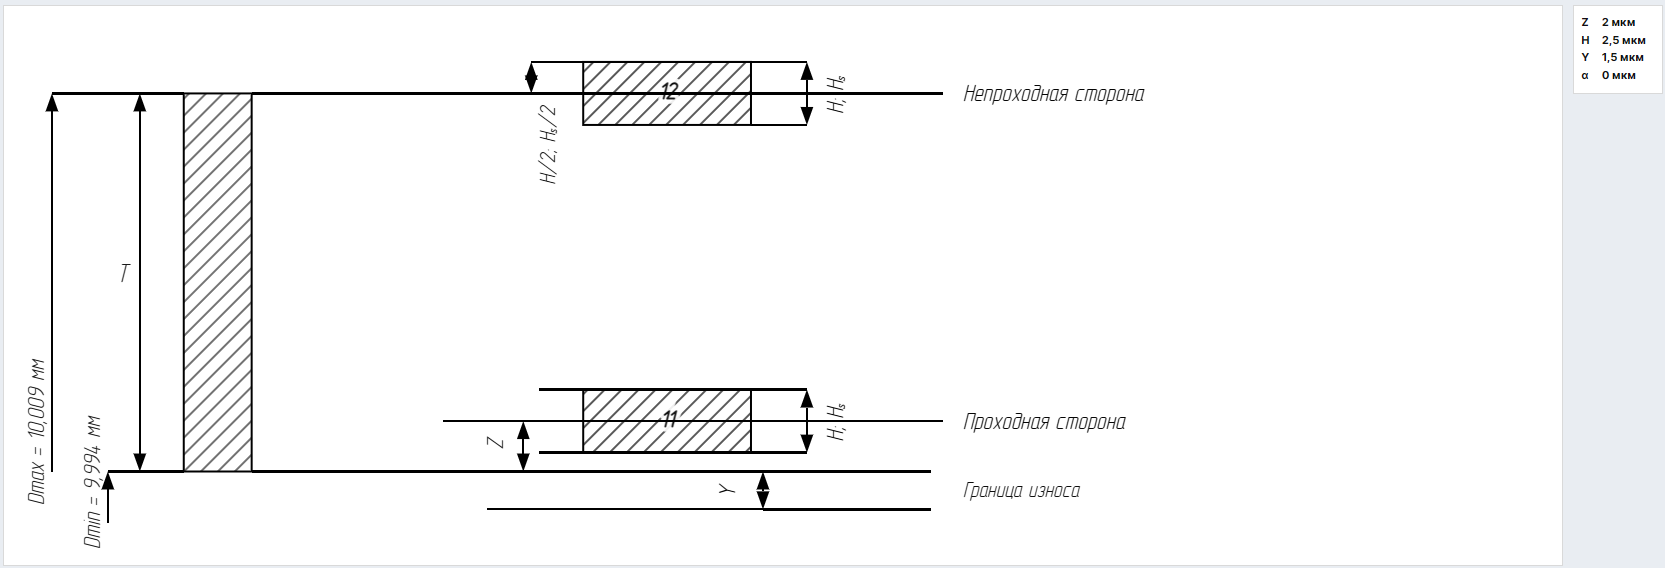
Проходная сторона должна подтверждать, что деталь не вышла за один предельный размер, а непроходная — что она не вышла за другой. Поэтому калибр проверяет не «идеальный размер», а попадание детали в установленное поле допуска.
Библиотека посадок как продолжение статьи
Одну статью не стоит перегружать всеми вариантами H7/g6, H7/h6, H7/k6, H7/p6, H8/h7 и другими сочетаниями. Лучше строить отдельную библиотеку посадок, где каждая карточка показывает тип посадки, типовое применение и ссылку на расчёт.
| Посадка | Типовой смысл | Что проверять в Fits Calc |
|---|---|---|
| H7/g6 | точная посадка с гарантированным зазором | Smin, Smax и диапазон сборки |
| H7/h6 | минимальный зазор при высокой точности | положение поля вала относительно нулевой линии |
| H7/k6 | переходный характер посадки | возможность зазора и натяга |
| H7/p6 | посадка с натягом | минимальный и максимальный натяг |
| K7/e8 | пример с гарантированным зазором | Dmax, Dmin, dmax, dmin, Smin, Smax |
Таблицу можно прокручивать по горизонтали →
Как это показать в Fits Calc
В статье можно дать методику, но ручной расчёт всегда зависит от исходных данных. Поэтому логичный финал статьи — переход к проверке в Fits Calc Cloud: пользователь вводит свой диаметр, выбирает поля допусков и получает схему, предельные размеры и зазоры.
Источники и нормативные ссылки
- ГОСТ 25346-2013 — «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки».
- ГОСТ 25347-2013 — «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов».
- ГОСТ 24853-81 — «Калибры гладкие для размеров до 500 мм. Допуски».
- ГОСТ 21401-75 — «Калибры гладкие для размеров до 500 мм. Исполнительные размеры».
- Расчётный пример Fits Calc — посадка K7/e8 при D = 10 мм и схема контроля гладкими калибрами.
Дополнительный контрольный пример
Для темы «Посадки и допуски: расчёт предельных размеров, зазора и натяга» полезно отделять три уровня: номинальную геометрию, поле допуска/ограничения и реальный метод контроля. Расчёт считается законченным только тогда, когда результат можно проверить измерением или нормативным критерием.
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.