
Когда штангенциркуля недостаточно
Штангенциркуль удобен для быстрой проверки размеров заготовки, длины, глубины и габаритов. Но при узком поле допуска удобства уже недостаточно: нужно понять, позволяет ли прибор уверенно отличить годную деталь от негодной.
Микрометр используют для более точного контроля наружных размеров, особенно когда речь идёт о посадочных диаметрах, валах и деталях с допуском в сотые доли миллиметра.
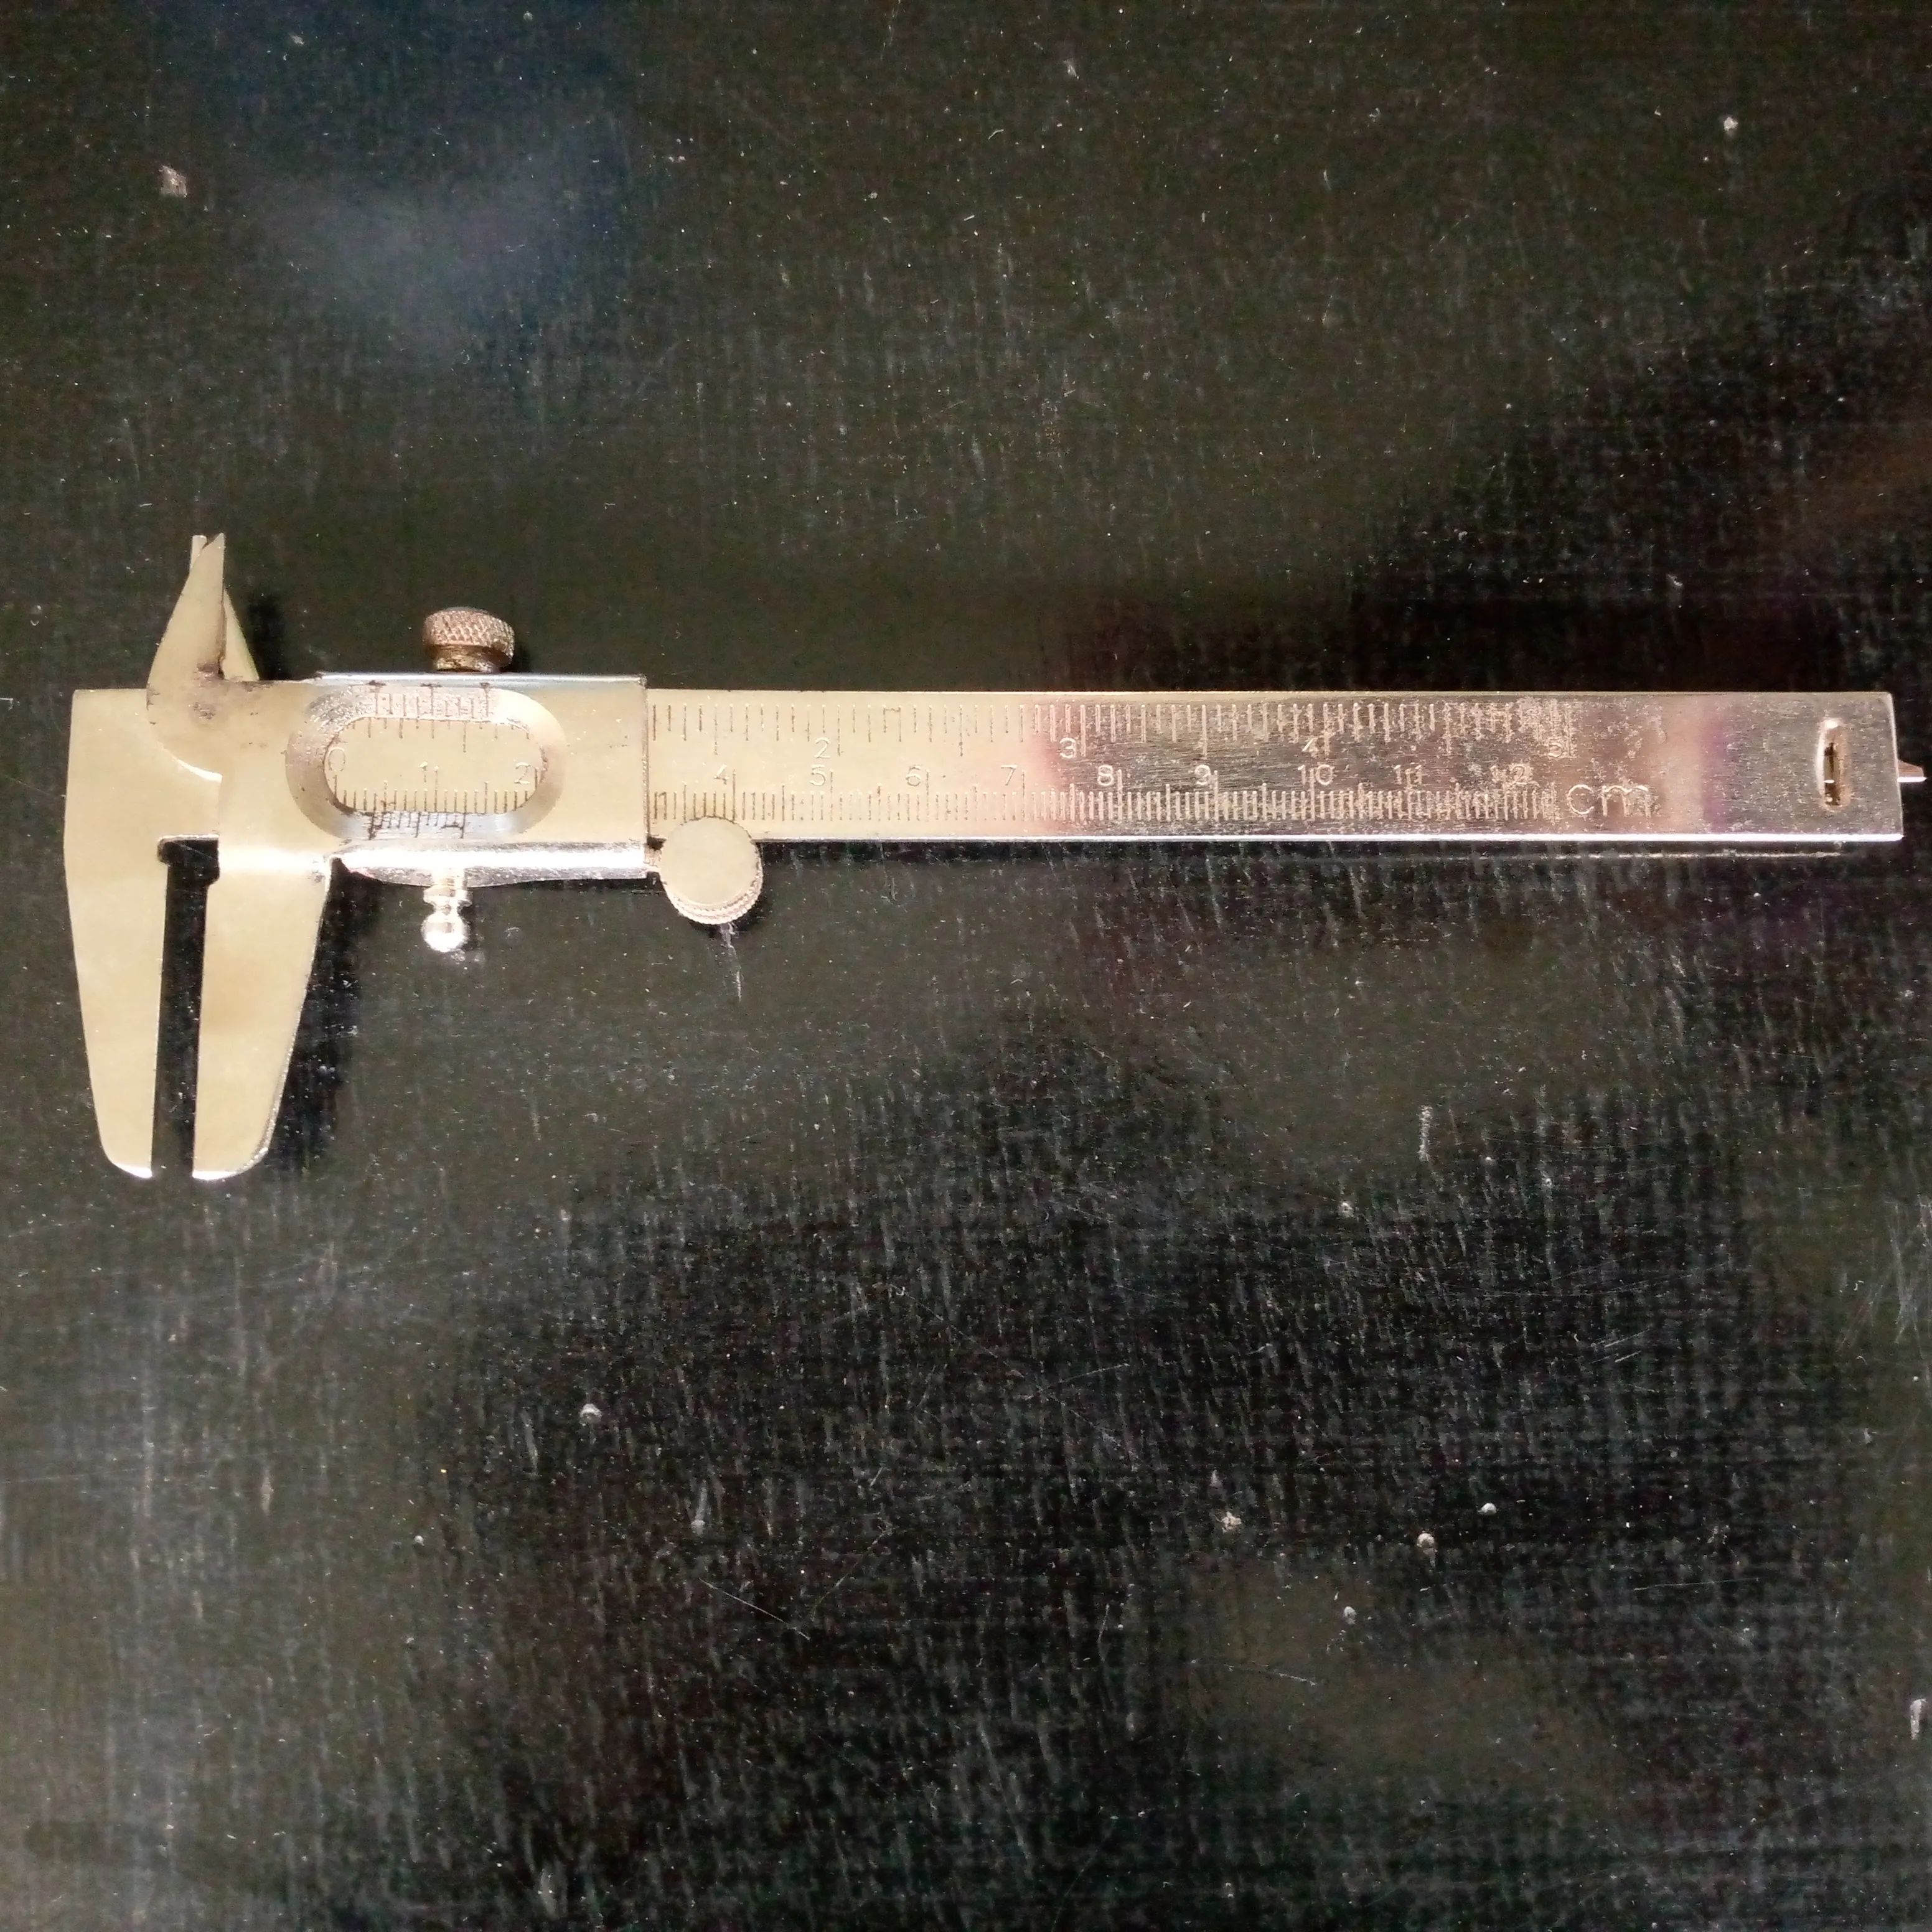
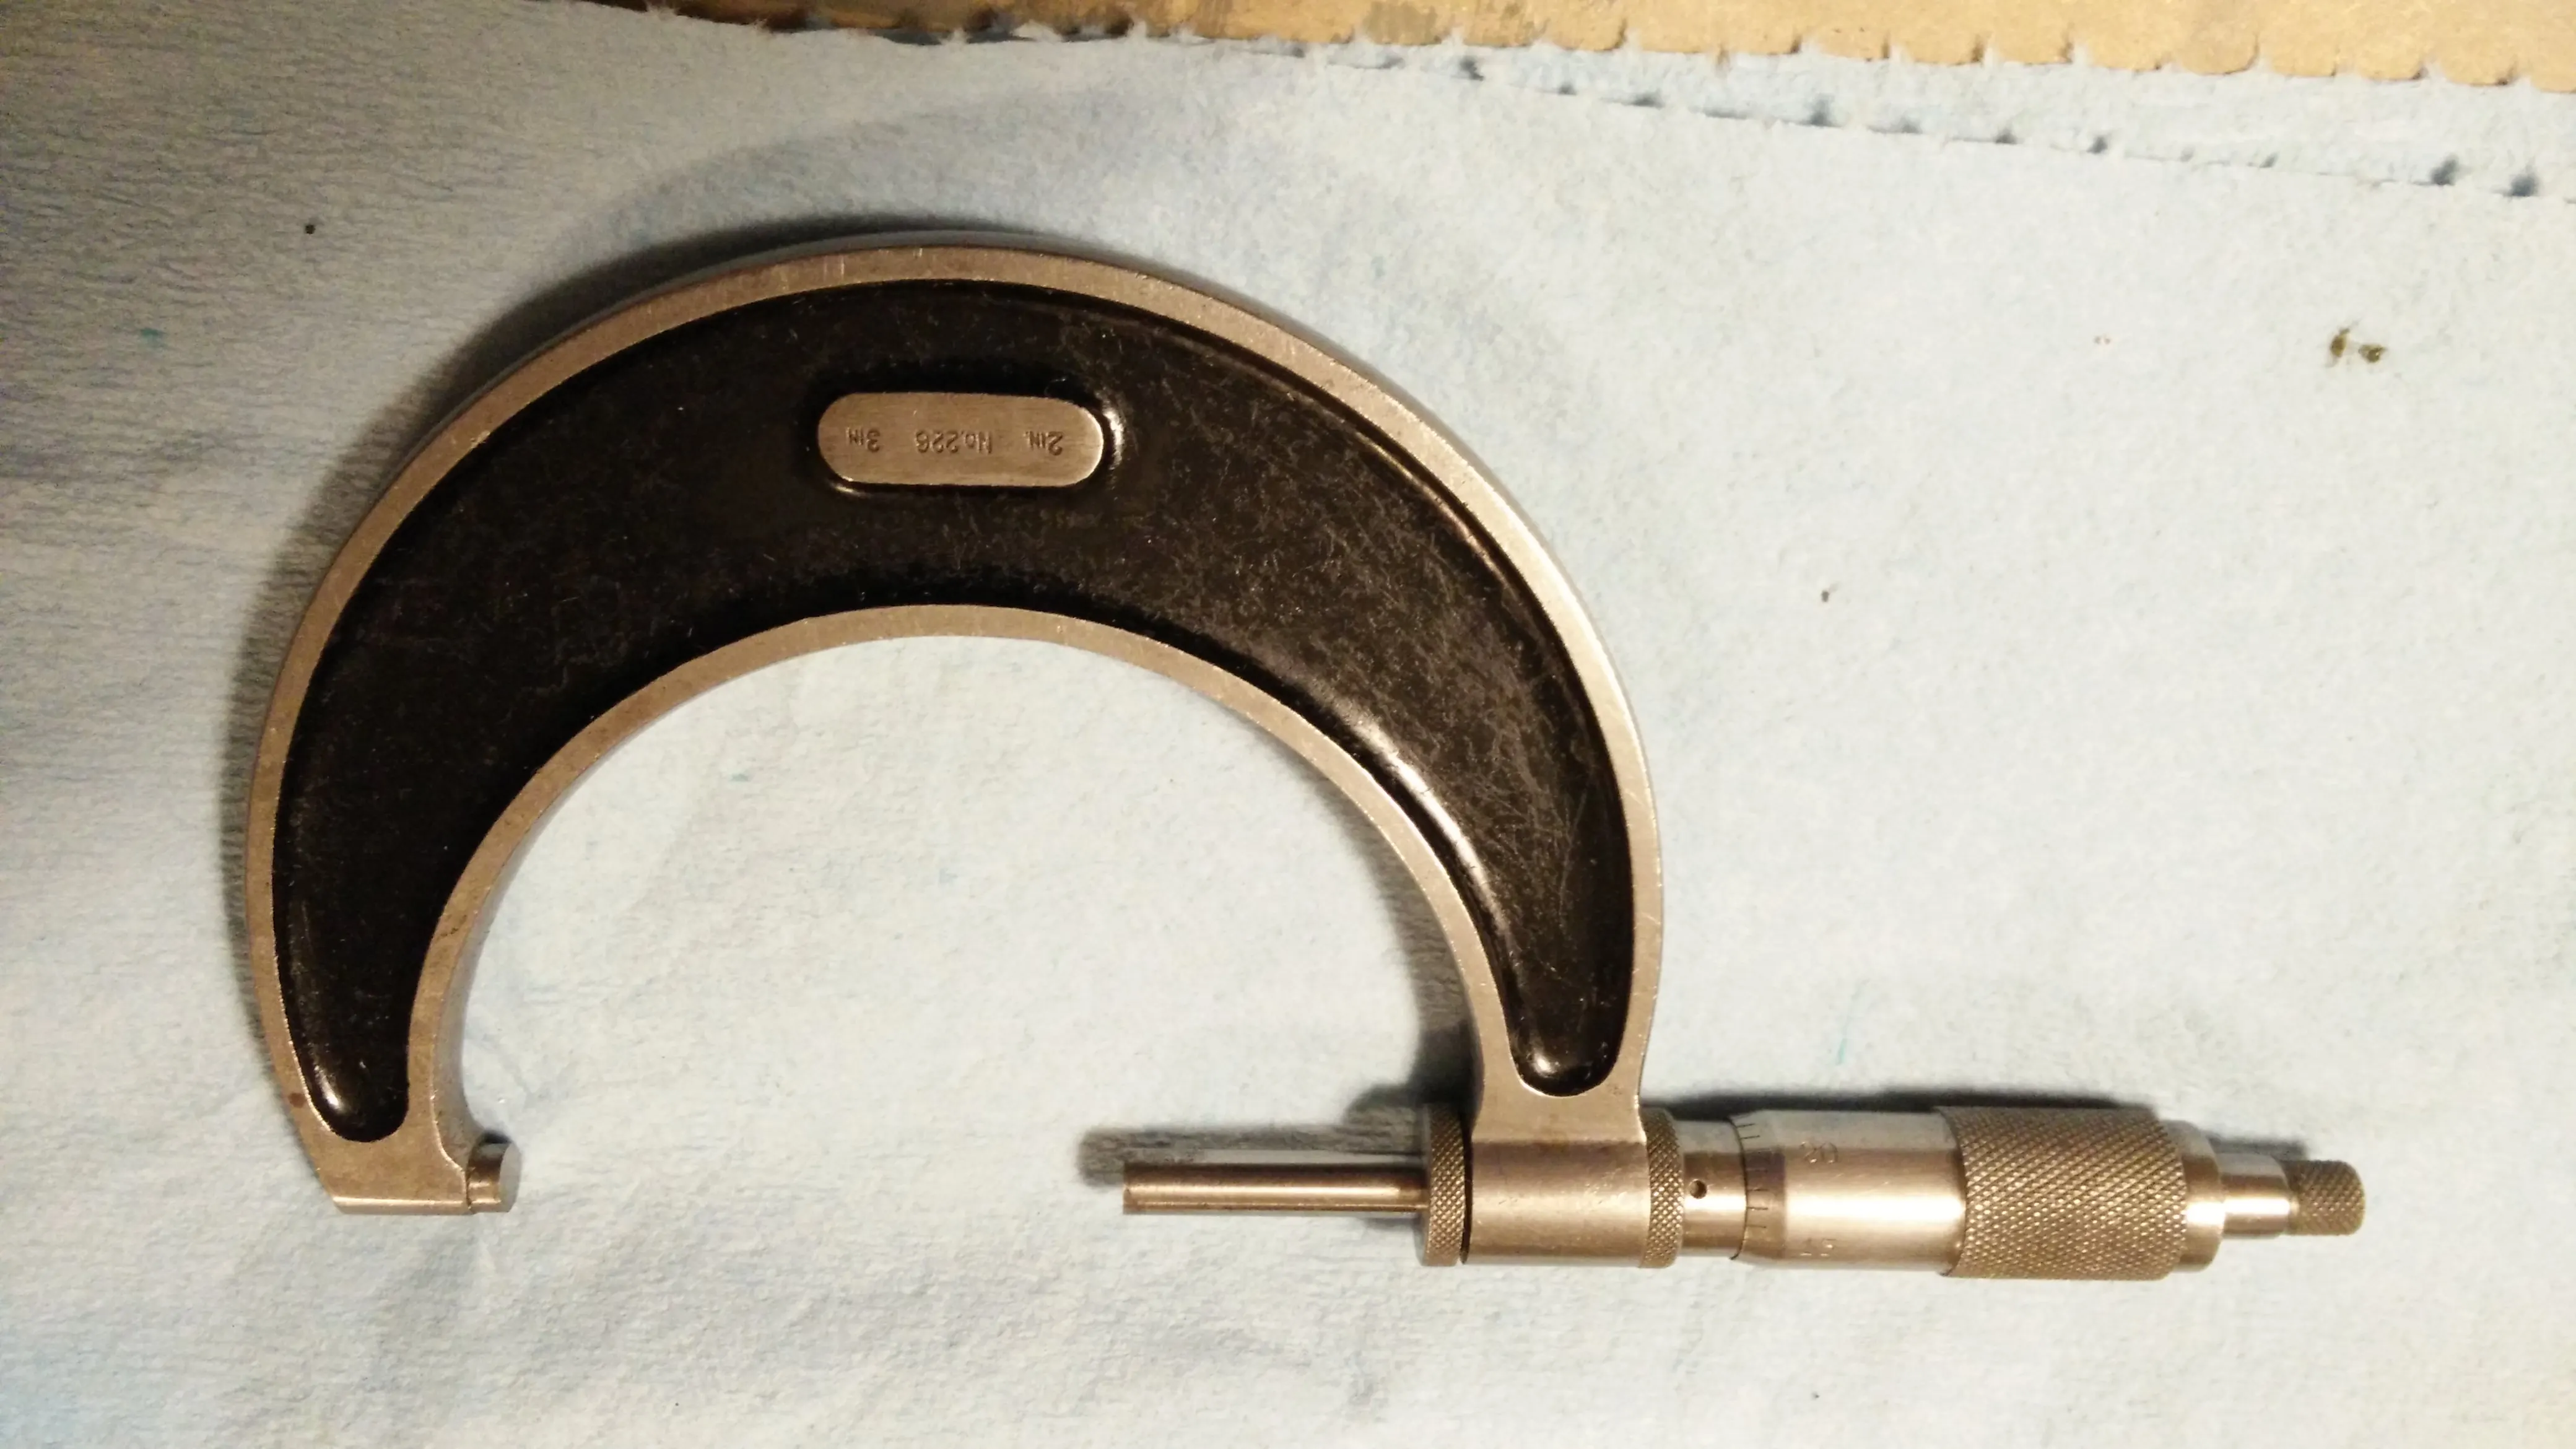
Пример выбора по допуску
Пусть вал имеет номинальный размер Ø25 мм, а поле допуска составляет около 0,021 мм. Если фактический разброс измерений прибора сопоставим с этим полем, результат становится спорным.
В такой ситуации штангенциркуль подходит для предварительной проверки, а окончательное решение лучше выполнять микрометром или калибром.
Практическая таблица
| Ситуация | Инструмент | Причина |
|---|---|---|
| Проверка заготовки | Штангенциркуль | быстро и достаточно для грубой оценки |
| Посадочный диаметр | Микрометр | нужна меньшая неопределённость |
| Узкий допуск | Микрометр или калибр | важно исключить спорный результат |
Таблицу можно прокручивать по горизонтали →
Краткий расчёт
Пример выбора прибора по допуску
Если размер 25,00 мм имеет допуск ±0,05 мм, ширина поля составляет 0,10 мм. Штангенциркуль с дискретностью 0,02 мм может быть пригоден для грубой межоперационной проверки, но для уверенной приёмки узкого поля обычно выбирают микрометр с меньшей ценой деления и подтверждённой погрешностью.
Если поле допуска всего 0,02 мм, прибор с погрешностью того же порядка уже не даёт достаточного измерительного запаса. Здесь важен не маркетинговый параметр «0,01 на дисплее», а нормируемая погрешность в рабочем диапазоне.
| Ситуация | Предпочтительный подход |
|---|---|
| Быстрая проверка заготовки | штангенциркуль |
| Посадочная шейка с узким допуском | микрометр |
| Глубина паза | глубиномер/специализированный инструмент |
| Серийный контроль | калибр или специализированная схема при наличии основания |
Таблицу можно прокручивать по горизонтали →
Как использовать статью в реальной задаче
- Зафиксировать исходные данные. Размеры, материал, состояние, нагрузку, требуемое качество и единицы измерения.
- Отделить норматив от примера. Числовой пример показывает метод, но не заменяет таблицу ГОСТ, паспорт станка или рекомендации производителя.
- Проверить граничные условия. Диапазон размеров, температура, тип полуфабриката, схема базирования, мощность, жёсткость или способ контроля.
- Сохранить расчёт. В рабочем результате должны оставаться формула, подстановка, единицы и источник данных.
- Подтвердить практикой. Для производства — пробная обработка/измерение; для материала — сертификат; для узла — контроль сборки и работоспособности.
Источники и нормативные ссылки
- ГОСТ 166-89 — штангенциркули. Технические условия.
- ГОСТ 6507-90 — микрометры. Технические условия.
- ГОСТ 8.051-81 — погрешности средств измерений при линейных измерениях.
Микрометр против штангенциркуля
Физическая постановка
Штангенциркуль и микрометр отличаются кинематикой, измерительной силой, диапазоном и точностью конкретного исполнения.
При поле допуска 0,030 мм разрешение 0,010 мм составляет треть поля, а 0,001 мм — одну тридцатую. Это сравнение отображения, а не полной погрешности.
Числовые значения и проверка
| Величина | Результат / условие |
|---|---|
| T, мм | 0,030 |
| Шаг штангенциркуля | 0,010 мм |
| Шаг микрометра | 0,001 мм |
Таблицу можно прокручивать по горизонтали →
Ограничения метода
Решение о выборе средства требует паспорта, реальной повторяемости, температурной стабильности, измерительной силы и согласованного правила годности.